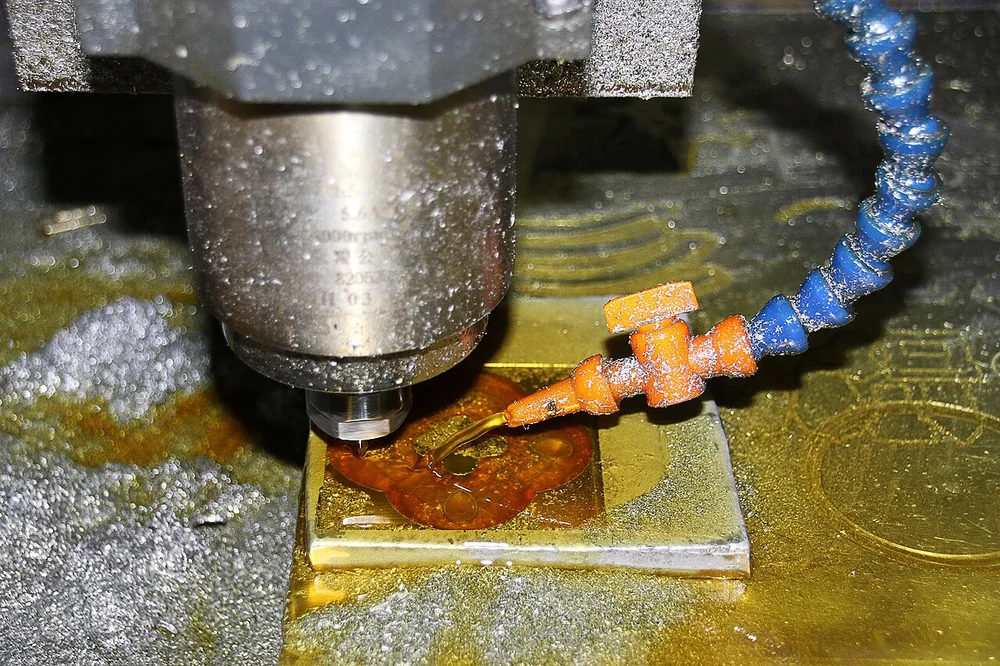
Trong một xưởng cơ khí, có thể cùng lúc thấy máy tiện CNC tưới dung dịch trắng sữa, máy mài phun dung dịch trong suốt, còn máy taro ren thì dùng dầu vàng óng không pha nước. Tất cả đều là dầu cắt gọt kim loại, nhưng mỗi loại được thiết kế cho một kiểu công việc. Hiểu sự khác nhau giữa chúng giúp chọn đúng ngay từ đầu, thay vì dùng một loại cho mọi máy.
Hai nhóm lớn: làm mát hay bôi trơn
Vùng cắt có hai vấn đề: nhiệt sinh ra do biến dạng phoi và ma sát giữa phoi với lưỡi dao. Nước giải nhiệt tốt hơn dầu nhiều lần, còn dầu thì bôi trơn và chống hàn dính tốt hơn. Vì thế:
- Nguyên công tốc độ cao, sinh nhiệt lớn, lực cắt vừa phải (tiện, phay, khoan, mài) thường dùng dầu pha nước.
- Nguyên công tốc độ thấp, lực cắt lớn, cần bề mặt đẹp và bảo vệ lưỡi dao (taro, chuốt, cắt ren, phay lăn răng, khoan lỗ sâu) thường dùng dầu không pha nước.
Dầu cắt gọt pha nước
Dầu hòa tan (nhũ tương)
Chứa nhiều dầu khoáng và chất nhũ hóa. Pha với nước cho dung dịch trắng sữa. Bôi trơn khá tốt, giá hợp lý, dùng được cho nhiều nguyên công thông dụng. Nhược điểm là dễ nhiễm khuẩn hơn, bám máy và chi tiết nhiều hơn.
Bán tổng hợp
Ít dầu khoáng hơn, nhiều chất hoạt động bề mặt hơn, pha ra dung dịch trong mờ. Hạt nhũ nhỏ nên làm mát tốt, sạch máy, bền với vi khuẩn hơn. Đây là lựa chọn phổ biến cho trung tâm gia công CNC.
Tổng hợp
Gần như không có dầu khoáng, dung dịch trong suốt. Làm mát và rửa trôi tốt nhất, nhìn rõ chi tiết khi gia công, phù hợp mài và cắt tốc độ cao. Khả năng bôi trơn thấp hơn, có thể làm khô, bong sơn máy đời cũ.
Dầu cắt gọt không pha nước
Dùng nguyên chất, gốc dầu khoáng hoặc dầu tổng hợp, có thêm các phụ gia:
- Phụ gia béo (dầu thực vật, ester): tăng độ trơn, cho bề mặt đẹp với kim loại màu và thép mềm.
- Phụ gia cực áp gốc lưu huỳnh: chống hàn dính khi gia công thép cứng, thép hợp kim. Loại lưu huỳnh hoạt tính có thể làm xỉn màu đồng và hợp kim đồng.
- Các hệ phụ gia thay thế clo: nhiều nước đã hạn chế paraffin clo hóa vì lý do môi trường, sức khỏe, nên các dòng dầu mới chuyển sang hệ lưu huỳnh, phốt pho và ester.
Dầu không pha nước không bị vi khuẩn, không gây gỉ, tuổi thọ trong máy rất dài, nhưng giải nhiệt kém hơn, có nguy cơ sương dầu và cháy khi gia công tốc độ cao. Máy cần có hệ thống hút sương dầu.
Bảng so sánh nhanh
| Tiêu chí | Nhũ tương | Bán tổng hợp | Tổng hợp | Không pha nước |
|---|---|---|---|---|
| Làm mát | Khá | Tốt | Rất tốt | Thấp |
| Bôi trơn | Khá | Khá | Thấp | Rất tốt |
| Độ sạch máy | Trung bình | Tốt | Rất tốt | Bám dầu |
| Chống vi khuẩn | Trung bình | Khá | Tốt | Không bị khuẩn |
| Ứng dụng điển hình | Tiện, phay, khoan thông dụng | Trung tâm gia công CNC | Mài, cắt tốc độ cao | Taro, chuốt, cắt ren, gia công răng |
Chọn theo vật liệu gia công
- Nhôm, hợp kim nhôm: tránh dung dịch có pH quá cao hoặc phụ gia gây ố bề mặt. Chọn loại ghi rõ phù hợp cho nhôm.
- Gang: phoi bột mịn dễ làm tắc bồn, chọn dung dịch lắng phoi tốt, chống gỉ tốt.
- Thép không gỉ, titan: lực cắt cao, dễ hàn dính, cần dung dịch bôi trơn tốt hoặc dầu nguyên chất có phụ gia cực áp.
- Đồng, đồng thau: tránh lưu huỳnh hoạt tính để không làm đen bề mặt.
Xu hướng mới trong xưởng gia công
Các xưởng đang chuyển dần sang dung dịch bán tổng hợp có tuổi thọ bồn dài, ít mùi và thân thiện với da người vận hành. Bôi trơn tối thiểu (MQL), phun một lượng rất nhỏ dầu dạng sương thay cho tưới tràn, cũng được dùng nhiều hơn với nhôm và một số nguyên công khoan. Dù chọn loại nào, hãy thử trên chính máy và vật liệu của xưởng trước khi áp dụng rộng.
Kinglube cung cấp cả hai nhóm dầu cắt gọt kim loại. Xem tại mục Dầu cắt gọt pha nước và Dầu cắt gọt không pha nước.
Ảnh: Impressionmanufacturer / Wikimedia Commons, giấy phép CC BY-SA 4.0.